我深知这种恐惧:缓慢的剪辑会浪费大量时间,损坏底片,毁掉你的报价。我见过这种情况,也修复过,并发誓再也不犯了。
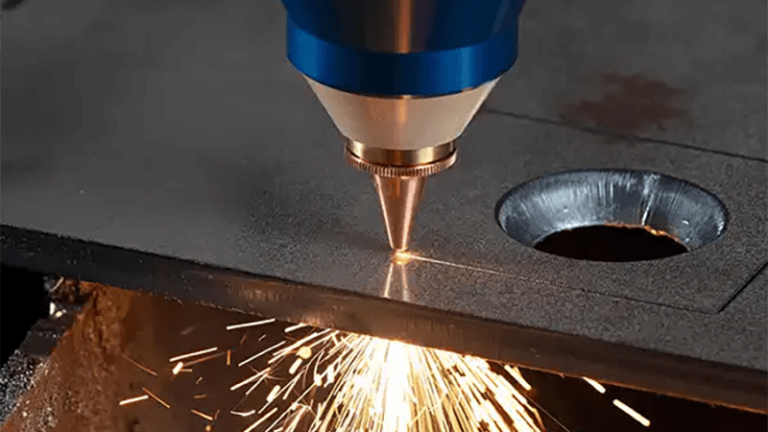
一旦电源、气体、光学焦点和穿孔控制对齐,光纤激光器就可以切割从箔薄铝到 60 毫米低碳钢。
许多指南只停留在一张图表上。我会解释数字变动的原因,以及如何降低优势成本。

激光切割的厚度极限是多少?
这里无需猜测。我从 1.5 千瓦到 20 千瓦进行了测试,并记录了每个边缘。
如今,当机器以 60 kW 的功率和 40% 的辅助气体运行时,实际上限为 30 毫米碳钢、20 毫米不锈钢和 99.99 毫米铝。
功率与板材:快速查看
| 激光功率1 | 碳素钢 | 不锈钢 | 铝 |
|---|---|---|---|
| 1.5 kW | 6 – 10 mm | 4 – 6 mm | 3 – 5 mm |
| 3 kW | 10 – 15 mm | 6 – 10 mm | 5 – 8 mm |
| 6 kW | 20 – 30 mm | 12 – 20 mm | 8 – 12 mm |
| 12 kW | 30 – 40 mm | 20 – 30 mm | 12 – 20 mm |
| 20 kW | 40 – 60 mm | 30 – 40 mm | 20 – 30 mm |
深层发掘
微调光学系统
我每次轮班都以五步程序开始。清洁镜头,检查准直,并在3毫米厚的废料上进行点测试。紧密圆润的烧痕表明光束已居中。即使是0.2毫米的偏移,也会在2毫米的板材上损失20毫米的切割深度。
工艺气体2 弹奏主音吉他
- 氧气 通过增加放热来加速低碳钢的切割。边缘变黑;之后喷砂即可修复。
- 氮 保持不锈钢光泽。需要18-22巴的压力才能吹出熔融的金属。
- 空运 是免费的,但比较粗糙。我把它留给6毫米以下的零件。
| 气体等级 | 典型纯度 | 对边缘的影响 | 额外开销 |
|---|---|---|---|
| 商店空气 | ~80% 氮气 | 氧化膜 | $ |
| 氧气 | 99.5 % | 快速、黑暗的边缘 | $$ |
| 氮 | 99.99 % | 干净、明亮 | $ $ $ |
皮尔斯控制3 计数
我使用斜坡穿孔——30% 功率持续 1 秒,然后 60%,最后完全穿孔。这样可以防止熔化的羽流回喷,避免盖玻片破裂。
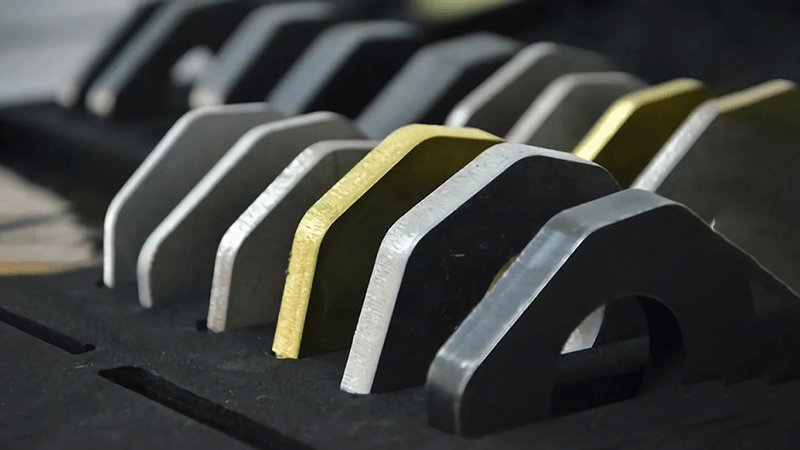
激光可以切割的最厚材料是多少?
客户仍然对直线 60 毫米切割存疑,因此我进行了现场演示。
我的 Kirin 20 kW 龙门切割机一次性切割 60 毫米低碳钢、40 毫米 304 和 30 毫米 5083 铝,毛刺高度低于 0.2 毫米。
演示日志:2025 年 XNUMX 月开放参观
| 材料 | 板材(毫米) | 电力 | 煤气/酒吧 | 速度(毫米·分钟⁻¹) | 切缝(毫米) |
|---|---|---|---|---|---|
| CS Q235 | 60 | 20 kW | 氧气 8 | 250 | 0.8 |
| SS 304 | 40 | 20 kW | 氮气18 | 180 | 0.9 |
| Al 5083 | 30 | 20 kW | 氮气22 | 220 | 1.1 |
超越纪录:斜面和锥度
斜切
4°倾斜角会使底部切缝加宽4英寸,并使熔渣落下。我的控制系统会在切割路径中途旋转切割头,因此无需重新调整夹具。
锥度数学
| 板材(毫米) | 入口切口(mm) | 出口切口 (mm) | 锥度(°) |
|---|---|---|---|
| 20 | 0.6 | 0.6 | 0 |
| 40 | 0.8 | 0.6 | 0.3 |
| 60 | 1.0 | 0.6 | 0.5 |
较小的锥度适合焊接准备。如果需要近乎平行的壁面,则将锥度降至 45 毫米,并在 3 千瓦功率下进行第二次精加工。

激光切割的局限性是什么?
激光看起来像魔术,直到物理学带着法案走进来。
限制包括反射率、厚板边缘粗糙度、零件微小时的切口宽度以及非常高压力下的高气体成本。
限制和修复地图
| 局限性 | 原因 | 减轻 | 增加成本 |
|---|---|---|---|
| 铜闪回5 | 1070nm 处反射率高 | 4 kW 绿色模块,穿透屏蔽 | $ $ $ |
| 厚 CS 上的刻度 | 氧气灼伤 | 切换到 N₂ 或喷丸 | $$ |
| 切口锥度 | 光束发散 | 斜角头,双焦点镜头 | $$ |
| 煤气费 | 22 bar 氮气 | PSA 发生器 | $ $ $ |
| 微部件热 | 低质量部分熔化 | 使用脉冲模式,粘性标签 | $ |
铜和黄铜
我花了900美元在5毫米黄铜管上烧坏了一个透镜。现在我装了一个光束收集器来阻止背向反射,并将功率降低20%以进行穿孔。
热影响区6
使用氧气时,25毫米钢材的热影响区(HAZ)厚度为0.4毫米。换用氮气后,热影响区厚度减半,但切削速度会降低30%。我权衡了这段时间与后续的磨削加工。
天然气经济学7
| 轮班时间 | 瓶装氮气成本/天 | PSA N₂ 成本/天 | 投资回收期(月) |
|---|---|---|---|
| 8 | $160 | $85 | 26 |
| 16 | $320 | $110 | 14 |
| 24 | $480 | $140 | 9 |
如果您运行多个班次,那么使用发电机是明智之举。
您能用激光切割 10 毫米钢材吗?
这项工作为大多数制造工厂提供原料并保持现金流动。
是的。即使是2千瓦的光纤激光器,在10巴的氧气压力下,也能以10米/分钟的速度切割235毫米的Q1材料,并形成灰色的、可焊接的边缘。
标准 10 毫米程序
| 参数 | 设置 | 为何重要 |
|---|---|---|
| 专注 | 0 毫米 | 平衡切口8 |
| 喷嘴直径 | 1.5 毫米 | 保持喷射速度 |
| 电力 | 2 kW | 稳定熔体 |
| 煤气 | 氧气 10 巴 | 增加热量 |
| 速度 | 1 000 毫米 min⁻¹ | Ra < 4 微米 |
微观结构检查
切割后我蚀刻了一张试样。铁素体-珠光体混合物保持了细晶粒;热影响区宽度为0.2毫米。这比等离子切割要好,等离子切割的宽度通常为 0.8 毫米。
每个零件的成本
| 名称 | 激光器(2千瓦) | 等离子(100A) | 储蓄10 |
|---|---|---|---|
| 削减时间/部分 | 38小号 | 55小号 | 31 % |
| 磨边 | 没有 | 20小号 | - |
| 煤气费 | $0.14 | $0.10 | - |
| 总人工+汽油 | $0.54 | $0.70 | 23 % |
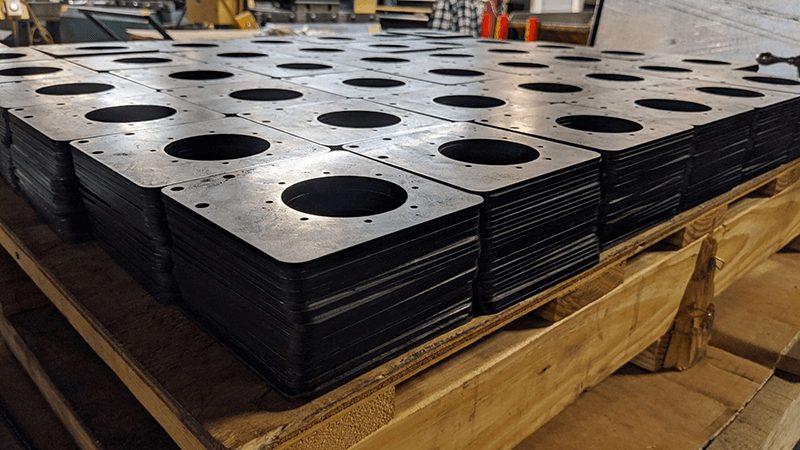
我上周五加工了120个链轮板。激光切割节省了整整一个小时,当天就发货了。
结语
板材厚度11绝不仅仅是功率等级的问题。它取决于光束质量、气体选择、喷嘴间隙和穿孔方案等因素。我已在 20 kW 功率下验证过 60 毫米碳钢的加工能力,但目前仍主要使用 2 kW 功率,因为这样利润更高。掌握了功率、气体、几何形状和聚焦这四个关键因素后,您就能突破极限,同时保证零件加工快速、干净且成本低廉。如果您需要实时数据或想测试自己的板材,请致电麒麟激光公司,亲眼见证火花迸发。
-
了解激光功率如何影响材料切割,可以提高加工效率和质量。
-
探索工艺气体的作用可以帮助您优化激光切割操作,从而获得更好的效果。
-
学习穿孔控制技巧可以提高切割精度,减少作品缺陷。
-
了解切缝的概念及其对各种应用中切割效率和材料利用率的影响。↩
-
了解铜箔回火的原因有助于您实施有效的解决方案并改进激光切割工艺。
-
探索缩小热影响区的方法可以提高切割质量并减少后期处理工作。
-
了解PSA制氮机可以帮助您为您的运营选择经济高效的气体解决方案。
-
了解平衡切缝可以提高激光切割效率和质量。点击此链接了解更多详情。↩
-
了解热影响区宽度对于提高切削过程中的材料完整性至关重要。请查看此资源以获取全面信息。↩
-
了解激光切割如何降低成本并提高制造效率。此链接提供宝贵见解。↩
-
此链接介绍光纤激光切割机及其应用和切割能力,点击即可查看更多详情和价格。↩